



Фланецті білік жұдырықшасының индексі дегеніміз не
Фланец білік жұдырықшасының индексі дәл айналмалы қозғалыс құрылғысы болып табылады. Ол үздіксіз кіріс айналуын мезгілдік, қадамға негізделген шығыс қозғалысына- түрлендіреді. Механикалық жұдырықша механизмі бұл түрлендіруді басқарады. Шығару білігі біріктірілген орнату фланецінде аяқталады. Бұл фланец мұнараны, теру тақтасын немесе бекіту тақтасын тікелей қабылдайды. Нәтижесінде дизайн қосымша біріктіру кезеңін қажет етпейді.
Өндірушілер бұл конфигурацияны айналмалы құрастыру станциялары, көп{0}}станциялық сынақ құрылғылары және орау мұнаралары үшін таңдайды. Шұңқыр-білік жұдырықшасының индексі кабельді немесе құбырларды орталық тесік арқылы өткізеді. Оның орнына фланец білік нұсқасы шығыс мойынтіректері арқылы радиалды және осьтік жүктемені тасымалдайды. Демек, фланец беті индекстеуіш пен жетекті құрал арасындағы негізгі құрылымдық интерфейске айналады. Инженерлер алдымен фланецтің диаметрін, болт шеңберінің үлгісін және ұшқыш тесігінің төзімділігін бағалайды. Содан кейін олар мақсатты қолданба үшін бірлікті көрсетеді. Жалпы, бұл мақала фланецті білік жұдырықшасының индекстерінің құрылымдық дизайнын, қозғалыс принципін және таңдау критерийлерін таза инженерлік тұрғыдан қарастырады.
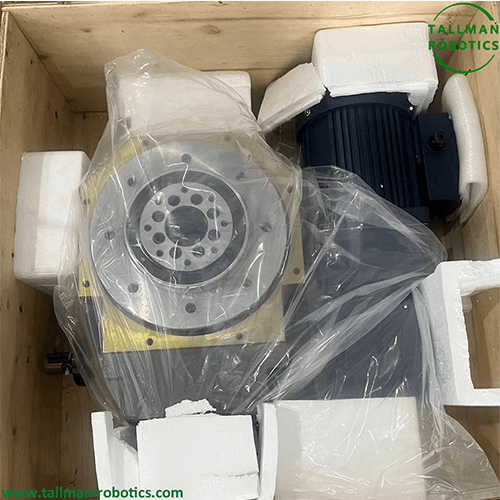
Бұл бетте біз TallMan Robotics компаниясының 45 DE Cam индекстерін таныстырамыз.
Сондай-ақ, сіз көбірек жобаларды көре аласыз немесе Youtube арқылы біздің бейне галереяға кіре аласыз:https://www.youtube.com/@tallmanrobotics


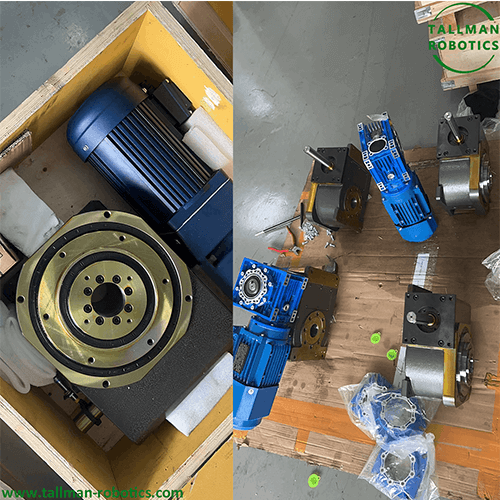
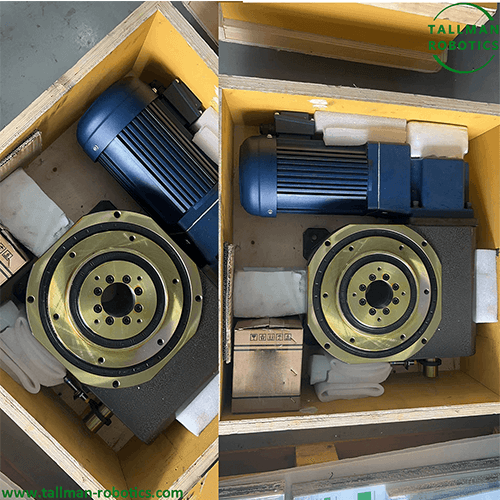

Құрылымдық дизайн және негізгі компоненттер
Фланец білік жұдырықшасының индексі төрт негізгі ішкі жүйені біріктіреді. Бұл жұдырықша механизмі, жұдырықшаның ізбасарларының массиві, индекс тақтасы және шығыс фланецті білігінің жинағы. Глобоидальды жұдырықша кіріс білігіне отырады. Ол бөшкенің беті бойымен өңделген үш өлшемді ойық профилін алып жүреді. Кіріс білігі айналады және бұл ойық индекс тақтасының айналасында орнатылған жұдырықша ізбасарларының жинағын итереді.
Әрбір жұдырықша ізбасары ойық қабырға бойымен айналады. Ол сырғымалы контактісіз күшті индекстік тақтаға жібереді. Осылайша, ізбасарлар массиві моменттің біркелкі берілуін қамтамасыз етеді. Сондай-ақ ол кері әсерді бақыланатын минимумға дейін ұстайды. Индекс тақтасы шығыс фланецтің білігіне тікелей қосылады. Бұл білік айқас роликті мойынтіректе немесе сәйкес жұп бұрыштық контактілі мойынтіректерде жүреді.
Корпус механизмді қоршайды. Бұған қоса, ол кіріс жетегі мен шығыс фланецті орнату нүктелерін қамтамасыз етеді. Тығыздалған мойынтіректер мен лабиринт тығыздағыштар ішкі жұдырықша ойығын шаң мен салқындатқыштың енуінен қорғайды. Бөлшектердің ластануы көптеген өңдеу және орау орталарында жоғары болады. Осы себепті тығыздағыштың сапасы бүкіл механизмнің қызмет көрсету аралығына тікелей әсер етеді.
Фланец білік конфигурациясы және шығыс жүктемені қолдау
Шығу фланеці бұл көрсеткіш түрін қуыс-біліктен немесе оң жақ-бұрышты-білік конструкциясынан ажыратады. Қуыс-білік конструкциясы білікті орталық тесік арқылы өткізеді. Оның орнына фланец білігінің индексі фланецтің ажырамас беті бар тұтас, қысқа шығыс білігін ұсынады. Бекіту тақталары, мұнара жинақтары және көп{7}}станциялық құрал болттары тікелей осы фланецке.
Нәтижесінде дизайн бөлек ілінісу компонентін жояды. Ол сондай-ақ индекстеуіш пен басқарылатын жүктеме арасындағы стек{1}}қателерін азайтады. Айқас роликті мойынтірек фланецті білікке құралдың салмағынан радиалды жүктемеге қарсы тұрады. Ол сондай-ақ әрбір индекстік станцияда орындалатын қысу немесе престеу операцияларынан осьтік жүктемені көтереді. Мойынтіректердің алдын ала жүктемесі фланец бетіндегі ағуды басқарады. Өндірушілер бұл ағынды жартылай өткізгішті өңдеу немесе оптикалық жинақ сияқты жоғары-дәлдік қолданбалар үшін микрометрлерде көрсетеді.
Сонымен қатар, фланец білігінің конфигурациясы қарапайым білік ұзартқышына қарағанда жоғары ілулі жүктемені қолдайды. Фланец монтаждау болттарын кеңірек диаметрге таратады. Ол сонымен қатар қысқыш күшін мойынтіректің айналасына біркелкі таратады. Өз кезегінде, бұл біркелкі бөлу болттың кез келген жеріндегі ең жоғары кернеуді төмендетеді және мойынтіректердің қызмет ету мерзімін ұзартады. Мысалы, үлкен-жақтау индексіндегі кең болт шеңбері бірдей кіріс моментінің тар-фланецті конструкциясына қарағанда ауырырақ көп{5}}станциялық арматура тақтасын тұрақты түрде қолдайды.
Cam қозғалыс принципі және тұру-индекс циклі
Жұдырықша индексі қайталанатын тұру-индекс циклі арқылы қозғалыс жасайды. Тұру кезеңінде жұдырықша ойығы көрсеткіш тақтайшаны қозғалыссыз ұстайды. Бұл уақытта кіріс білігі тұрақты жылдамдықпен айналуын жалғастырады. Содан кейін, индекстік кезеңде ойық профилі индекс тақтасын 60, 90 немесе 120 градус сияқты бекітілген айналу бұрышы арқылы жүргізеді.
Модификацияланған синус және модификацияланған трапеция тәрізді қозғалыс қисықтары бұл өтуді қалыптастырады. Бұл қисықтар әрбір индекстің басы мен аяғындағы ең жоғары үдетуді шектейді. Демек, механизм діріл мен шөгу уақытын азайтады. Бұл өнімділік қарапайым тұрақты{3}}жылдамдық камера профилін кең маржамен жеңеді.
Инженерлер индекстік станциялардың санын, тұру коэффициентін және кіріс жылдамдығын бірге таңдайды. Бұл үш параметр дәнекерлеу, тарату немесе көруді тексеру сияқты төменгі ағындық операциялар үшін қолжетімді тұру уақытын орнатады. Қысқа тұру мерзімі станцияның өткізу қабілетін арттырады. Дегенмен, ол сонымен қатар жұдырықшаның ізбасары массивіндегі ең жоғары айналу моментін және үдеуін арттырады. Сондықтан, инженерлер әдетте толық цикл бойынша айналу моменті қисығын тексереді. Олар алдымен осы тексеруді аяқтайды, содан кейін станциялар санын аяқтайды.
Өнеркәсіптік автоматтандырудағы қолдану сценарийлері
Фланец білік жұдырықшасының индекстері бірнеше автоматтандыру контекстінде пайда болады. Айналмалы құрастыру станциялары шығыс фланецті-көп станциялық арматура пластинасын тасымалдау үшін пайдаланады. Содан кейін әрбір станция бөліктерді орналастыру, бұрандаларды жүргізу немесе ағып кетуді тексеру сияқты нақты тапсырманы орындайды. Қаптама желілері қақпақты тығыздау, таңбалау немесе толтыру операциялары үшін мұнара дөңгелектерін фланецке орнатады.
Жартылай өткізгіштер мен электроника жинағының ұяшықтары фланецті білік конфигурациясын пластиналарды өңдеу мұнараларына және шағын-бөлшектерді сұрыптау кестелеріне қолданады. Бұл ұяшықтарда фланецтің ағуы орналастыру дәлдігіне тікелей әсер етеді. Сонымен қатар, автомобиль бөлшектерін сынау ұяшықтары индикаторды дәйекті тексеру және моментті тексеру станциялары- арқылы бөлшектерді айналдыру үшін пайдаланады.
Әрбір жағдайда фланец интерфейсі айқын артықшылық береді. Инженерлер индикаторды монтаждау схемасын қайта жасамай-ақ аспаптық тақталарды құрастыра және ауыстыра алады. Бұл икемділік бір айналмалы платформада жұмыс істейтін өнім нұсқалары арасындағы ауысу уақытын қысқартады. Нәтижеде, бір индекстеуіш жақтау жиі қызмет ету мерзімінде бірнеше өнім буынына қызмет етеді.
Техникалық қызмет көрсету және тексеру мәселелері
Тұрақты техникалық қызмет көрсету фланецті білік жұдырықшасының индексін номиналды дәлдік шегінде сақтайды. Техниктер алдымен жұдырықша ойығы мен мойынтірек қуысындағы майлаудың күйін тексереді. Содан кейін олар әрбір жұдырықша ізбасарын бетінің тозуын немесе тегіс дақтарды тексереді. Тозған ізбасар кері әсерді арттырады және уақыт өте келе индекстеу дәлдігін төмендетеді.
Фланецтің ағуы да мерзімді өлшеуге лайық. Бұл өлшем престеу немесе қысу жұмыстарын орындайтын станциялар үшін маңызды. Фланецтің беткейіне орнатылған циферблат индикаторы ағып кетуді тез көрсетеді. Сонымен қатар, тығыздағышты тексеру ластанудың ішкі жұдырықша ойығына жетуіне жол бермейді. Өз кезегінде, таза майлаушы толық қызмет көрсету уақытында ізбасардың және мойынтіректердің қызмет ету мерзімін ұзартады.
Вибрациялық мінез-құлық камера профилін таңдауға да әсер етеді. Модификацияланған синус қисығы бірдей индекстік бұрышта өзгертілген трапеция қисығына қарағанда төмен серпіліс жасайды. Дегенмен, модификацияланған трапеция қисығы берілген ең жоғары үдеу шегі үшін жиі қысқа индекс уақытына жетеді. Инженерлер бұл сауданы-шығару фланеціне орнатылған арматура массасымен салыстырады. Ауыр көп{5}}станциялық арматура тақтасы әдетте тегіс өзгертілген синус профилін қолдайды. Төменгі серпілу жұдырықшаның ізбасарларының массивін де, миллиондаған циклдардағы фланецті мойынтіректерді де қорғайды.
Техникалық анықтамалық кесте
Төмендегі кесте тікелей салыстыру үшін фланецті білік жұдырықшасының индексаторының қуыс білік жұдырықшасының индексімен салыстырғанда негізгі құрылымдық атрибуттарын жинақтайды.
|
Параметр |
Фланецті білік жұдырықшасының индексі |
Қуыс білік жұдырықшасының индексі |
|
Шығару интерфейсі |
Интегралды орнату фланеці, тікелей болт-қосылған |
-Тесік білігінен, ортадан-өткізу |
|
Негізгі жүктеме жолы |
Фланецті мойынтірек арқылы радиалды және осьтік жүктеме |
Білік арқылы радиалды жүктеме; шектеулі осьтік сыйымдылық |
|
Қосылу талабы |
Ешбір - құрал болттары тікелей фланецке қосылмайды |
Әдетте муфта немесе адаптер тақтасы қажет |
|
Әдеттегі шығыс мойынтіректері |
Айқас роликті мойынтірек немесе бұрыштық түйіспелі жұп |
Айқас роликті подшипник |
|
Ортақ индекстік бұрыштар |
30-дан 180 градусқа дейін |
30-дан 180 градусқа дейін |
|
Әдеттегі индекстеу дәлдігі |
20-40 доға{2}}секунд, кадрға байланысты |
20-40 доға{2}}секунд, кадрға байланысты |
|
Ең қолайлы қолданба |
Тікелей арматураны/мұнараны орнату; жартылай өткізгішті және орауыш мұнаралар |
Кабельді немесе құбырды қажет ететін қолданбалар-орталық тесік арқылы өтеді |
|
TallMan Robotics фланецті білік жұдырықшасының индексі сериясы |
Тығыздалған корпус, тікелей фланец шығысы, көлденең роликті тірек, модификацияланған синус/трапеция тәрізді жұдырықша профильдері |
- |
Фланецті білік жұдырықшасының индекстері үшін таңдауды қарастыру
Инженерлер таңдауды шамадан тыс жүктеме мен моменттік жүктемені есептеу арқылы бастайды. Құрал тақтасы шығыс фланецке екі жүктемені де қосады. Содан кейін олар бұл жүктемені әрбір жақтау өлшемі үшін жарияланған мойынтірек сыйымдылығымен салыстырады. Индекс бұрышы мен станциялар саны тікелей процесс орналасуынан кейін келеді. Әрбір станция өз тапсырмасын орындау үшін жеткілікті тұру уақытын қажет етеді.
Енгізу жылдамдығы содан кейін индекс уақытын орнатады. Бұл мән толық автоматтандыру желісінің мақсатты цикл уақытына сәйкес келуі керек. Фланец болтының үлгісі мен пилоттық саңылау диаметрі, сондай-ақ қолданыстағы арматура тақтасының конструкциясының орнату интерфейсіне сәйкес келуі керек. Әйтпесе, біріктіру тобы адаптер тақтасын жобалауы керек.
Соңында инженерлер доға-минуттарында қажетті индекстеу дәлдігін тексереді. Дәл құрастыру және оптикалық туралау тапсырмалары жалпы материалды өңдеуге қарағанда қатаң төзімділікті талап етеді. Осы себепті, жақтау өлшемін таңдау тек крутящий сыйымдылыққа байланысты болмауы керек. Жүгіру, дәлдік және жүк көтергіштігі түпкілікті шешімде бірдей салмаққа лайық.
Жиі қойылатын сұрақтар
Фланецті білік жұдырықшасының индексі мен қуыс білік жұдырықшасының көрсеткішінің айырмашылығы неде?
Фланецті білік жұдырықшасының индексі интегралды орнату фланеці және құрал болттары бар қатты шығыс білігін тікелей сол фланецтің бетіне ұсынады. Оның орнына қуыс білік жұдырықшасының индексі кабельді, құбырларды немесе білік құрамдас бөлігін -шығыстың орталық тесігі арқылы өткізеді. Инженерлер фланец конфигурациясын қолданбаға тікелей арматураны орнату қажет болғанда және -қызмет көрсету желісі арқылы өтуді қажет етпегенде таңдайды.
Мойынтіректердің алдын ала жүктемесі фланецтің ағуына қалай әсер етеді?
Мойынтіректердің алдын ала жүктемесі шығыс фланецті білігін қолдайтын көлденең роликті мойынтіректегі немесе бұрыштық контактілі мойынтірек жұбындағы ішкі саңылауларды жояды. Дұрыс алдын ала жүктеу осьтік және радиалды ойнатуды азайтады және бұл фланец бетінің ағуын тікелей төмендетеді. Алайда шамадан тыс алдын ала жүктеме үйкелісті арттырады және мойынтіректердің қызмет ету мерзімін қысқартады, сондықтан өндірушілер құрастыру кезінде алдын ала жүктемені белгілі бір ауқымда орнатады.
Әрбір индекстік станцияда қол жетімді тұру уақытын не анықтайды?
Тұру коэффициенті, индекс бұрышы және кіріс білігінің жылдамдығы бірге тұру уақытын белгілейді. Инженерлер кіріс жылдамдығын төмендету, ұзағырақ тұру сегменті бар жұдырықша профилін таңдау немесе белгілі бір цикл уақыты үшін белсенді индекс станцияларының санын азайту арқылы тұру уақытын арттырады.
Фланец білік жұдырықшасының индексі радиалды және осьтік жүктемелерді көтере ала ма?
Иә. Шығыс мойынтіректер жинағы, әдетте көлденең роликті мойынтірек, құрал салмағынан радиалды жүктемені және әр станцияда орындалатын қысу, басу немесе бекіту операцияларынан осьтік жүктемені қолдайды. Фланец бұл жүктемелерді болт шеңберіне таратады және кез келген бір орнату нүктесіндегі кернеу концентрациясын азайтады.
Неліктен жартылай өткізгішті және оптикалық жинақ қосымшалары қатаң индекстеу дәлдігін қажет етеді?
Бұл процестер құрамдастарды микрометр{0}}деңгейінің төзімділігіне туралайды, сондықтан шығыс фланеціндегі жинақталған позиция қатесі орналастыру дәлдігін тікелей шектейді. Инженерлер индекстеу дәлдігін доға-минуттарымен анықтайды және осы талаптарды қанағаттандыру үшін ең аз кері шегініс пен фланецтің аз шығуы бар жұдырықша индекстеуіш жақтауын таңдайды.
Ыстық тегтер: фланец білік жұдырықшасының индексі, Қытай фланецті білік жұдырықшасының индексі өндірушілері, жеткізушілері, зауыты


